1 项目背景
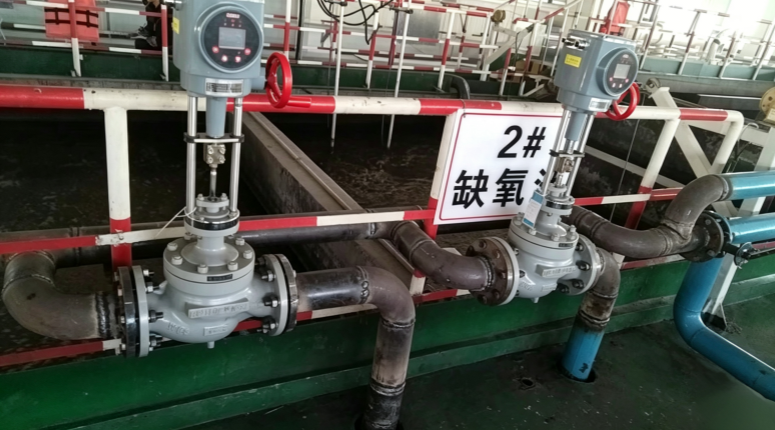
某污水处理厂已投运多年,厂区进水泵房、粗细格栅、生化池、二沉池、回流污泥、出水渠、加药系统等工艺段配套电动调节阀长期连续运行。现有阀门及执行机构普遍存在老化卡顿、调节精度下降、信号漂移、密封泄漏、防腐失效等问题,多数设备仅能就地手动操作,无法实现PLC远程自动调节与工艺联动控制。
污水工艺具有含泥沙、悬浮物、酸碱腐蚀、潮湿多水汽、昼夜负荷波动大等特点,老旧调节阀失控易引发进水溢流、生化池溶解氧失衡、污泥回流紊乱、出水水质波动、药耗能耗偏高、设备过载故障等问题,直接影响污水厂稳定达标运行与精细化运维管理。为提升厂区自动化控制水平、保障出水稳定达标、降低运维成本与能耗,本次实施全厂关键工艺电动调节阀集中更新改造。
2 改造范围
本次改造覆盖污水厂核心工艺段电动调节阀,主要包括:进水总管调节阀、生化池曝气调节阀、污泥回流调节阀、混合液回流阀、加药计量调节阀、出水恒流调节阀、反冲洗调节阀门等。改造原则为利旧合格阀体、更新老化执行机构、统一控制信号、完善联锁逻辑、接入全厂PLC自控系统,对阀体腐蚀严重、密封失效无法修复的阀门整体更换。
3 改造核心原则
1. 安全稳定原则:满足污水连续生产要求,采用分批错峰施工,不停产或少停产作业,杜绝工艺中断、溢流污染风险;
2. 适配工艺原则:设备选型耐污水腐蚀、防泥沙堵塞、防水防潮,适配污水复杂工况;
3. 标准化统一原则:统一控制信号、通讯协议、设备型号,降低备件与运维成本;
4. 智能自控原则:实现远程精准调节、工艺联动联锁、故障预警、数据追溯,适配智慧污水厂管控需求。